 English
 русский
 Español
 عربى
Válvula de filtro tipo Y de hierro dúctil con brida PN16 DN50/DN80
La válvula de filtro tipo Y de hierro dúctil con brida PN16 DN50/DN80 es una válvula de filtro tipo Y de hierro dúctil conectada por brida. PN16 signi...
Ver detalles


Solicitar una cotización
Contenido
Una fábrica de reguladores reductores de presión de GNL industrial ofrece un paquete de control de presión ensamblado que toma el GNL regasificado desde la presión de almacenamiento o de la bomba, normalmente de 4 a 25 bar manométricos, hasta una presión de utilización de entre 0,5 y 4 bar manométricos para quemadores, hornos y operaciones de llenado, mientras mantiene la presión de salida dentro de una clase de precisión declarada en todo el rango de flujo.
El alcance generalmente cubre cuatro elementos que deben llegar juntos: el cuerpo del regulador con su piloto o sistema de carga, el dispositivo de cierre de seguridad, la válvula de alivio de seguridad y el filtro delante del asiento. En una estación de GNL, el regulador se encuentra aguas abajo del vaporizador, por lo que el gas que realmente ve está cerca de la temperatura ambiente. El trabajo criogénico ocurre aguas arriba, en el tanque, el vaporizador de acumulación de presión o bomba criogénica y el vaporizador mismo.
Esa división importa en la etapa de cotización. Una fábrica que construye tanto el lado criogénico como el lado regulador envía un patín con un conjunto de registros de prueba. Una fábrica que fabrica sólo el regulador le entrega una válvula que debe coincidir con el vaporizador de otro proveedor, y la interfaz se convierte en su problema durante la puesta en servicio.
Un tren de suministro de GNL correctamente diseñado reduce la presión en cinco etapas en lugar de en un solo salto, y a cualquier fábrica que mencione una reducción de una sola etapa de 25 bar a 1 bar se le debería preguntar cómo maneja el enfriamiento, el ruido y el bloqueo.
 Regulador de presión de GLP industrial, tipos de alta y baja presión El regulador de presión industrial de GLP, disponible en tipos de alta y baja presión, mantiene una presión aguas abajo estable a medida que fluctúan el flujo y la presión aguas arriba. Ver producto →
El aislamiento de las tuberías de baja presión, un sobrecalentador aguas abajo o ambos mantienen el gas 5 Kelvin por encima de su punto de rocío en la entrada del quemador. Omitir ese detalle es la razón más común por la que un regulador se congela en el exterior durante su primer invierno.
Una fábrica puede devolver una cotización firme en un día hábil cuando la consulta contiene seis números: rango de presión de entrada, punto de ajuste de salida con tolerancia, flujo mínimo y máximo, temperatura del gas en la entrada del regulador, tamaño nominal de la tubería y clase de cierre requerida.
| Parámetro | Valor típico | lo que decide |
| Presión de entrada | Manómetro de 4 a 25 bares | Clasificación del cuerpo, caja de diafragma y rango de resorte |
| Presión de salida | Manómetro de 0,5 a 4 bar, dentro del 5 por ciento | Clase de precisión y tipo de piloto. |
| Rango de flujo | mínimo, normal, máximo en Nm3/h | Tamaño del asiento y cobertura |
| Temperatura de entrada | 5 a 20 grados centígrados | Material del sello y especificación de los adornos. |
| Tamaño nominal | DN25 a DN100, PN16 o PN25 | Patrón de brida y elección de fundición. |
| clase de cierre | EN 12266-1 clase A o clase B | Asiento de metal contra asiento blando |
| Material del cuerpo | ASTM A351 CF8M con moldura 316L | Calidad del gas y clase de corrosión del sitio. |
 Regulador de presión de gas industrial DDY15-100 Válvula reductora de presión para suministro de gas industrial que estabiliza la presión de salida a medida que cambian el flujo y la presión de entrada, con un caudal indicado entre 5 y 5000 Nm3/h. Ver producto →
Cita la cobertura que necesitas como una proporción, no como un deseo. Un cuerpo que tiene una precisión del 5 por ciento al 60 por ciento del flujo nominal puede contener sólo el 12 por ciento al 8 por ciento del flujo nominal, y ese es el punto donde la llama de un quemador se vuelve inestable en un turno de noche.
Una producción anual superior a 10.000 unidades, un sitio de 10.000 metros cuadrados y cinco talleres de mecanizado describen una fábrica que mecaniza sus propias carrocerías, enchufes y vástagos en lugar de ensamblar kits importados detrás de una placa de identificación local.
Jiangsu Changrun Intelligent Gas Equipment Co., Ltd. publica esas cifras: 10.000 metros cuadrados de superficie, capital registrado de 50 millones de CNY, activos totales de 200 millones de CNY, más de 10.000 reguladores y unidades de equipos de gas producidos por año, ventas anuales superiores a 100 millones de CNY y una participación del personal técnico del 56 por ciento en un equipo de más de 30 personas. La empresa gestiona nueve departamentos, que incluyen tecnología, desarrollo de productos, procesos, producción, suministro, inspección de calidad y marketing, y enumera el mecanizado CNC y el diseño AutoCAD como herramientas de ingeniería estándar.
Las cifras de capacidad también establecen expectativas sobre el tiempo de entrega. Una planta que produce más de 10.000 unidades al año puede absorber un regulador estándar DN50 en un programa de funcionamiento, pero un patín de GNL diseñado con vaporizador, cierre rápido y panel de control se construye bajo pedido, así que solicite la fecha escrita de la prueba de aceptación en fábrica en lugar de la fecha de envío.
Tres partes deciden la vida útil del regulador: el diafragma, el asiento y el resorte, y una fábrica que prueba los tres en sus propios bancos controla la tasa de fallas que el comprador descubre en el segundo año.
Un banco de pruebas de características estáticas traza la presión de salida frente al flujo desde cero hasta el máximo y registra el bloqueo, el aumento de la presión de salida cuando se detiene el flujo. Una máquina de prueba de resortes verifica la fuerza de referencia de la que depende todo el circuito de control, porque un resorte que pierde el 3 por ciento de su velocidad cambia la presión de salida en un 3 por ciento. Una caja de película de alta y baja temperatura envejece los diafragmas de elastómero en todo el rango operativo antes de integrarlos en una unidad.
En el lado criogénico, las carrocerías y molduras se funden en ASTM A351 CF8M o CF3M y se someten a pruebas de impacto a -196 grados Celsius según ASTM E23, las soldaduras se radiografian y las piezas 316L se verifican mediante una identificación positiva del material. La selección de materiales para servicio en frío se trata con más detalle en esta nota sobre Grados de materiales para aplicaciones criogénicas de GNL .
 Válvula de alivio automática de gas para protección contra sobrepresión Válvula de alivio de seguridad que se abre automáticamente cuando la presión del sistema excede el valor establecido, liberando el exceso de gas; rango de alivio de 2 a 200 kPa en tres modelos. Ver producto →
La protección contra sobrepresión pertenece a la misma consulta. Un regulador que falla al cerrar protege la línea aguas abajo, pero un regulador que falla al abrir necesita una válvula de alivio de seguridad dimensionada para el flujo de entrada total, y el tamaño ISO 4126-1 no es algo que se deba dejar hasta la semana de instalación.
Una fábrica emite un número de calor, una curva característica por unidad y una lista de repuestos; un ensamblador emite una página de catálogo y una promesa de entrega, y las cinco comprobaciones siguientes separan ambas cosas en una sola visita al proveedor.
EN 334 establece clases de precisión de AC 1 a AC 15, es decir, de más o menos 1 por ciento a más o menos 15 por ciento del punto de ajuste de salida. Los quemadores de premezcla y los trenes de quemadores normalmente especifican CA 5 o CA 2,5, mientras que CA 10 es aceptable en un cabezal de planta donde el equipo aguas abajo tiene su propio circuito de control.
EN 334 cubre el regulador, EN 14382 el dispositivo de cierre de seguridad, ISO 4126-1 la válvula de alivio de seguridad, ASME B31.3 las tuberías de proceso y GB 50028 el código de instalación de gas urbano utilizado en proyectos chinos. Pregunte por la edición de cada norma, no sólo el número, porque las revisiones cambian el procedimiento de prueba.
Una prueba de carcasa a 1,5 veces la presión de diseño, una prueba de fuga del asiento a 1,1 veces la presión de diseño según EN 12266-1 tasa A o tasa B, verificación del punto de ajuste en tres puntos de flujo y un disparo de cierre repetido tres veces. Cada registro debe llevar el número de serie de la unidad, el número de banco y la fecha de la prueba.
Mantenga el gas al menos 5 Kelvin por encima de su punto de rocío de hidrocarburos en el asiento, recalentándolo antes de la segunda etapa, aislando las tuberías de baja presión o ambas cosas. Por debajo de ese margen, se forman hidratos en el tapón, la presión de salida comienza a disminuir y el quemador aguas abajo ve una llama que no se mantiene.

La válvula de filtro tipo Y de hierro dúctil con brida PN16 DN50/DN80 es una válvula de filtro tipo Y de hierro dúctil conectada por brida. PN16 signi...
Ver detalles
El regulador de presión de los accesorios de la bomba de control de gas de la válvula de seguridad es un componente clave en el sistema de suminist...
Ver detalles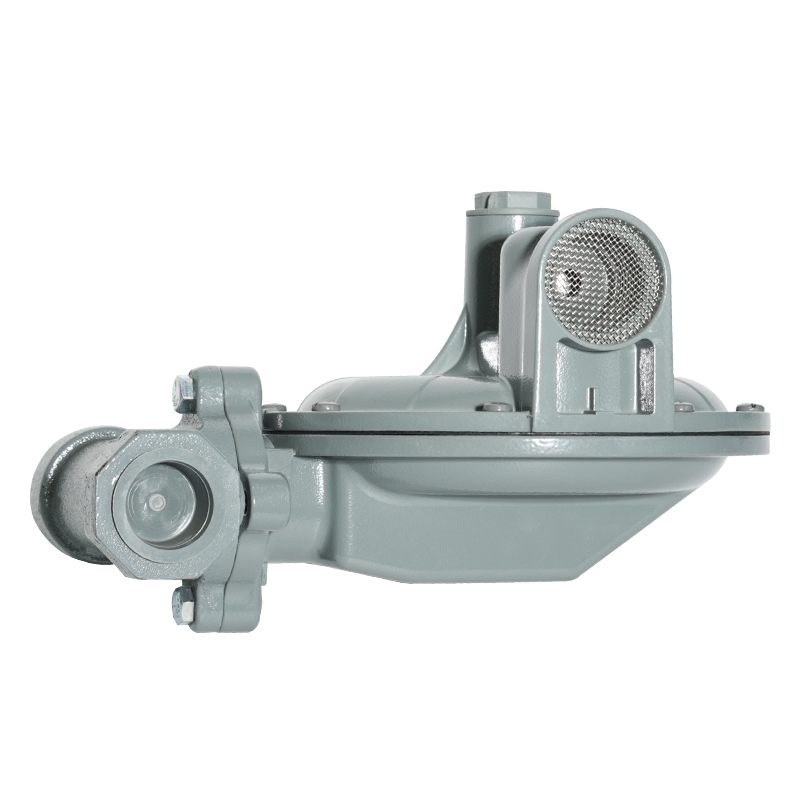
El regulador de presión de los accesorios de la bomba de control de gas de la válvula de seguridad es un componente clave indispensable en el sistema ...
Ver detalles
La válvula reguladora de presión de gas natural y el regulador de presión de gasoducto son dispositivos importantes del sistema de tuberías, utiliz...
Ver detalles
La caja del dispositivo regulador de presión de gas natural y el gabinete regulador de presión de gas son equipos clave en el sistema de transmisió...
Ver detalles
El centro de procesamiento de piezas a gas es un equipo de procesamiento altamente integrado y automatizado basado en tecnologías avanzadas como la...
Ver detalles
Una planta de licuefacción es un dispositivo que convierte gas en líquido, especialmente en la producción de gas natural licuado (GNL). La planta de G...
Ver detalles
El generador de gas natural/GLP es un dispositivo especialmente utilizado para convertir gas natural o GLP en energía eléctrica. El dispositivo con...
Ver detalles
Las máquinas de prueba de resortes son instrumentos que se utilizan especialmente para probar resortes. Su función principal es realizar ensayos y aná...
Ver detalles
La caja de aislamiento y horneado de varillas de soldadura es un equipo importante en la ingeniería de soldadura y se utiliza principalmente para e...
Ver detalles
La empresa es un fabricante especializado en equipos de transmisión y +distribución de gas y reguladores de presión de gas. Es un fabricante profesional que integra la investigación y el desarrollo, el diseño, la fabricación, la comercialización y el servicio posventa de equipos de gas.
Teléfono: +86 138-5131-2088
Teléfono: +86 0515-83918669
Correo electrónico: [email protected]
Dirección: No. 13, Calle Yongchuang, Parque Industrial Dazhong, Distrito Dafeng, Ciudad Yancheng, Provincia de Jiangsu, China
Derecho de Autor © Jiangsu Changrun Intelligent Gas Equipment Co., Ltd Todos los Derechos Reservados.
Производители и поставщики интеллектуальных регуляторов давления газа на заказ
 Iniciar sesión
Contáctenos